

从一张图纸到一台机架:一个钣金件要过几道手?
公司新闻 2026-10-19 14:07:34
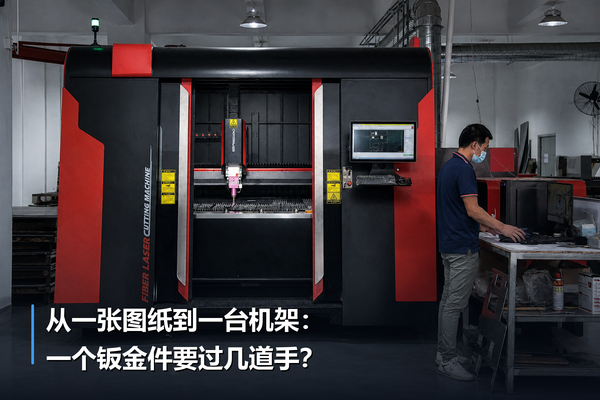
一个钣金件从图纸变成能上设备的机架,要过六道手:激光切割、数控折弯、焊接、打磨、表面处理、组装。这套流程本身不神秘,麻烦的是每交一次手,信息就衰减一次。
切割环节的损耗藏得很浅:板材纹路方向、切口补偿、排版共边,谁排版谁就决定了余料怎么用。到了折弯,"先折哪一刀"直接决定后面还能不能折——顺序错了,模具会撞上已经立起来的边。焊接再往下,热输入带来的变形要靠在焊后校正里找回来,校正量给多了,平面度又跑掉。打磨是容易产生分歧的一道:外观面到底按什么标准判,划痕多长算可接受,图纸上往往只有一句"表面无缺陷"。
表面处理是另一个变量。前处理是否到位、同一颜色不同批次有没有差、挂具位置会不会留印,这些问题不出现在图纸上,只出现在收货现场。等到组装,前面所有工序的累积公差一起结算:孔位偏半毫米,四个角同时装就装不进去。
工序分散在多家厂时,问题往往不是做不好,而是没人对结果负责。折弯说是切割的毛刺没去净,焊接说是折弯角度不对,跨厂追责像三个人合伙养猫,猫生病了没人认。
工序集中在一家厂,价值不在于"快",而在于工艺反馈能提前发生:焊接工程师可以在折弯方案定稿前就指出哪条缝会拉开,表面处理能提前告知某种颜色在小批量下的色差范围。问题在图纸阶段被消化掉,比在成品阶段被解释掉便宜得多。
所以验厂时,与其数设备台数,不如问三个问题:折弯顺序谁定?焊接变形谁校正?外观标准谁判定?答案清楚的厂,返工通常少一半。
