

±0.1 贵在哪儿:钣金公差不是越紧越好
钣金资讯 2026-10-26 15:59:13
采购常问一个问题:这个件精度能不能做到 ±0.1?技术上多数情况可以,但价格会跳一档。理解这一档钱花在哪儿,比争论能不能做更有用。
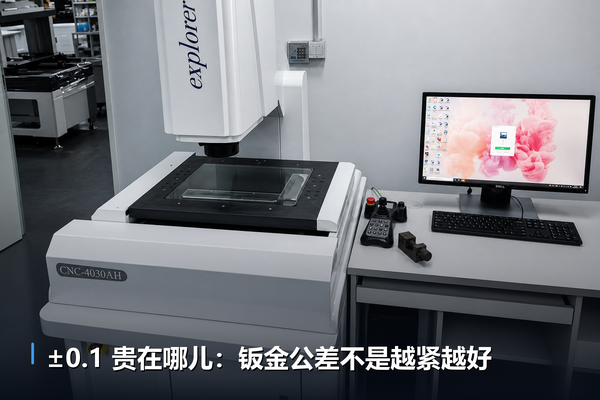
收紧公差的成本主要来自四处:检测手段升级(卡尺到二次元、三次元)、专用工装与夹具、单件工时增加、以及废品率上升。钣金的误差来源也摆在那里——激光切割的位置精度、折弯的角度与定位、焊接的热变形、表面处理的膜厚,每一项都会往总误差里加一点。
所以更划算的做法是分层:装配定位孔、与轴承或导轨配合的面,收紧;外形轮廓、走线开孔、非配合边,放开。一张图里通常只有两成尺寸真正影响装配,其余八成按通用公差执行就够(比如 ISO 2768-m 这类通用公差标准)。把整张图都标 ±0.05,供应商一般会微笑着加价,然后按关键尺寸控制——多付的钱买不到多出来的精度。
另一个常被忽略的点是公差累积。链式标注的十个尺寸,每个都在公差内,累加起来可能超差。用基准标注把关键尺寸直接挂在基准上,误差不叠加,成本也不会涨。
还有一个更现实的问题:测量一致性。同一个件,用卡尺、用二次元、用三次元,测出来的数可能不一样;测哪个位置、怎么装夹、温度多少,也会影响结果。图纸上如果没约定测量方法和基准,交货时就容易各说各话。把"怎么测"写进图纸或检验规范,比把公差收紧更有价值。
一句话总结:公差是花钱买精度,不是免费的态度。把预算压在真正影响装配的那两成尺寸上,剩下的交给通用标准,交期和成本都会好看一些。
收紧公差的成本主要来自四处:检测手段升级(卡尺到二次元、三次元)、专用工装与夹具、单件工时增加、以及废品率上升。钣金的误差来源也摆在那里——激光切割的位置精度、折弯的角度与定位、焊接的热变形、表面处理的膜厚,每一项都会往总误差里加一点。
所以更划算的做法是分层:装配定位孔、与轴承或导轨配合的面,收紧;外形轮廓、走线开孔、非配合边,放开。一张图里通常只有两成尺寸真正影响装配,其余八成按通用公差执行就够(比如 ISO 2768-m 这类通用公差标准)。把整张图都标 ±0.05,供应商一般会微笑着加价,然后按关键尺寸控制——多付的钱买不到多出来的精度。
另一个常被忽略的点是公差累积。链式标注的十个尺寸,每个都在公差内,累加起来可能超差。用基准标注把关键尺寸直接挂在基准上,误差不叠加,成本也不会涨。
还有一个更现实的问题:测量一致性。同一个件,用卡尺、用二次元、用三次元,测出来的数可能不一样;测哪个位置、怎么装夹、温度多少,也会影响结果。图纸上如果没约定测量方法和基准,交货时就容易各说各话。把"怎么测"写进图纸或检验规范,比把公差收紧更有价值。
一句话总结:公差是花钱买精度,不是免费的态度。把预算压在真正影响装配的那两成尺寸上,剩下的交给通用标准,交期和成本都会好看一些。
